
欢迎您的参与
您已提交成功!


明知工厂的重大转折,始于2020年前后。当时,明知工厂的姐妹工厂三好工厂负责CVJ(等速万向节)等驱动系统业务。为了增强竞争力,这项业务被移交给合作企业捷太格特。三好工厂则一边推进与捷太格特的合作,一边重组为专门生产驱动系统的基地。
在这一过程中,明知工厂原本负责的差速器等产品的生产,也被集中到三好工厂。此后仍保留的部分生产线,如LAND CRUISER 250的部分生产线等,也将在2028年内移交给捷太格特集团旗下的JTEKT GEAR SYSTEMS CORPORATION(捷太格特齿轮系统公司)。随着工厂业务不断萎缩,高桥一彰厂长这样回顾当时的危机感。
高桥厂长
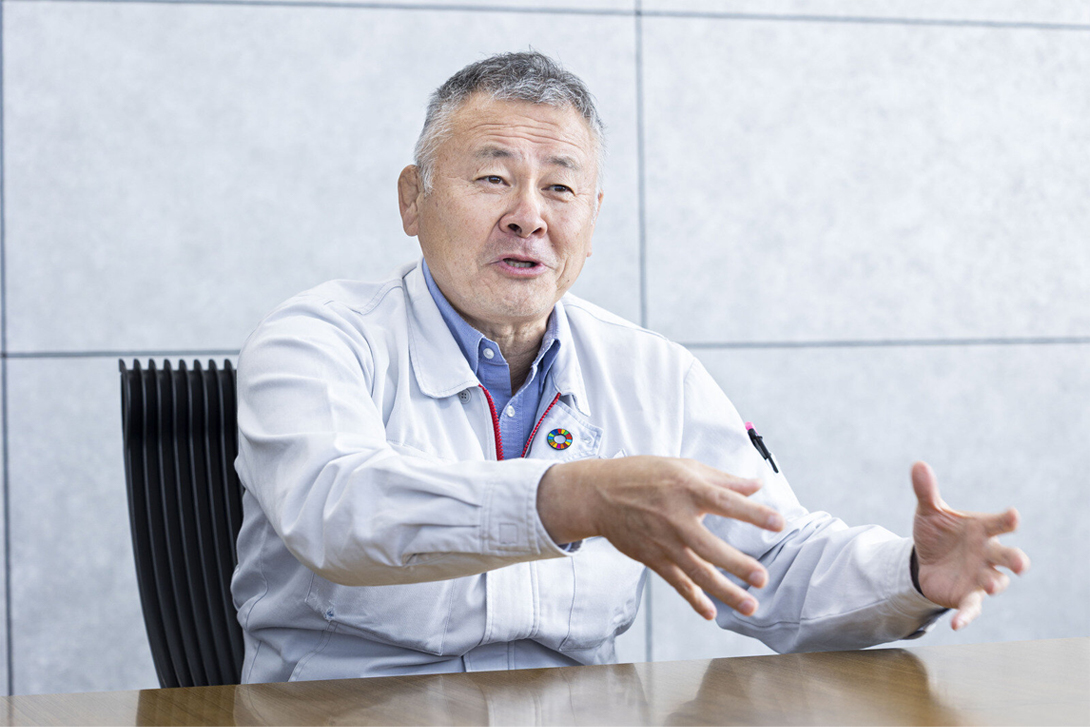
生产线不断消失的话,就算想制造也无从制造。原本在那里工作的人,必然会被调往其他忙碌的工厂。留下来的生产一线,终究还是渐渐失去了活力。也正因如此,我们心中“想做新工作”的愿望越来越强烈。
随着生产不断集中,明知工厂内开始出现空余空间。然而,如果这些零碎空间继续散落在厂区内,即便有新工作交到工厂手上,工厂也难以迅速把生产线布置起来。高桥厂长因此决定,把现有生产线集中整合到一处,确保一整块完整的空间。
尽管前景尚不明朗,高桥厂长仍一直这样对一线员工说。
高桥厂长
当时还什么都没定。不过,从那时起,我就一直对一线员工说:哪怕新工作不会马上来,只要把TPS(丰田生产方式)的本事磨炼好,走到哪里都能立足,所以不用担心。
就在这时,BEV(纯电动车)电池生产的机会找上了明知工厂。当时担任三好、明知工厂制造技术部长并参与电池生产计划的山本雅博(现任全球电池制造部长)指出,明知工厂之所以适合成为电池生产基地,是因为这里长年积累了多样化的工艺和技术。
山本部长
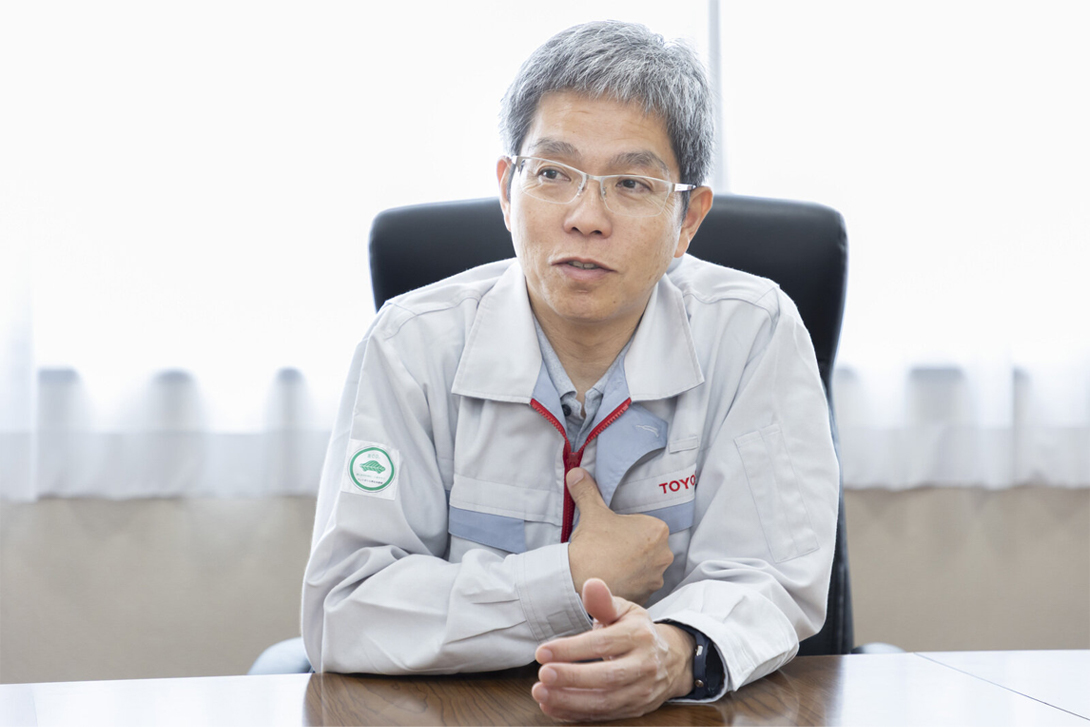
从三好、明知两座工厂整体来看,不仅曾经做过加工和组装工作,还掌握铸造、锻造、烧结、热处理等各种工艺。拥有如此多样化工艺的工厂并不多见。我们长年与集团公司、合作公司相互竞争,持续制造零部件,因此始终面临着竞争力的考验。也正是在这样的环境中,这里逐渐孕育出挑战新事物的精神。我想,这也成为了我们承接电池业务的契机。
明知工厂腾出空间之时,恰逢“电动化”的时代需求日益高涨。在丰田整体亟需实现BEV电池业务内包化的背景下,公司需要一个能够承担量产的新基地。
明知工厂所负责的业务曾多次发生变化,例如驱动业务移交、铸造集中等。每一次,工厂都重新磨炼人员、整备设备,为承接下一项工作打好基础。
丰田曾提出一项方针:在丰田汽车、Toyota Battery,以及丰田与松下的合资公司PPES(Prime Planet Energy & Solutions)三家企业之间,统一电池生产技术和设备规格,并将相同规格的生产线推广到世界各地。
而成为这一范本的,是PPES已经投产的姬路工厂。明知工厂在启动电池生产线时,同样要以姬路工厂的设备规格为基础。
 上图为山本担任部长的电池制造部办公室。该办公室从素形材生技部(当时为素形材技术部)分得一部分空间,打造成了便于交流的开放式环境。
然而,要让姬路确立的规格在明知落地,需要做出重大决断。如果在空地上新建厂房,设备就可以自由布置,但明知工厂仍选择了另一条路:利用即将停产的铸造工厂厂房,在其内部建起电池工厂。
山本部长
这是一个没有竞争力就无法生存的时代。成本自不必说,速度也至关重要。比起从零重建,在现有厂房内再建一座电池工厂要快得多。当时我们把这一点放在了最优先的位置。但也正因如此,我们在布局设计上吃了不少苦头,既有柱子的位置、厂房高度等,都存在绕不开的限制。
从零开始实际承担这项“厂房中建厂房”计划的,是全球电池制造部的加藤良和GM。他的职业生涯从铸造部技术员起步,长期在明知工厂从事自动化设备相关工作。
2022年5月的一个周六,加藤GM正在休息日加班,突然被上司告知调动:“三年后,明知工厂或下山工厂将启动电池生产线,希望你能在那里发挥作用。”与他一同被召集来的成员不到10人,其中来自明知工厂的仅2人,其余则来自下山工厂等全公司的各生产基地。没有一人曾有过电池方面的经验。
加藤接到的任务,是进行布局设计:如何把PPES姬路工厂的设备规格,落实到这座有限的厂房中。这座厂房原本是铸造工厂,与姬路工厂相比,占地面积小了三成,而且既有柱子的位置无法移动。加藤他们还发现,有的区域柱间距不统一,图纸上也没有标注某些墙体和管道。
回顾当时,加藤这样说道。
加藤GM
总之,最开始,所有人都要从零开始思考自己能做什么。
电池工厂按工序划分,各工序之间用隔墙隔开。设备与墙之间的空间也很有限,所以只能先从离入口最远的设备开始搬入,顺序不能调换。设备供应商的施工日程、厂房布局、一线状况,所有这些都必须同时确认并推进讨论;然而设备规格尚未敲定,两个月后就得决定厂房隔墙的位置了。
由于不同工序的要求,部分设备所需高度接近12米,若高度不足,甚至不得不将已完工的地板拆除后重新施工。
为一根柱子、一扇门的位置,加藤GM等人屡赴现场,在设计软件上不断模拟。反复推敲、几经苦恼后,由加藤GM将最终确定的布局方案向高桥厂长进行汇报。
加藤GM
“如果你觉得能做到,那就放手去做吧。”听到厂长这句话时,我胸口一热。我怀有将所有事物纳入这一空间的执念,即使3天里画了几十种图纸,物流动线有时仍难以理顺。尽管如此,厂长的一番话,还是给了我莫大的慰藉。
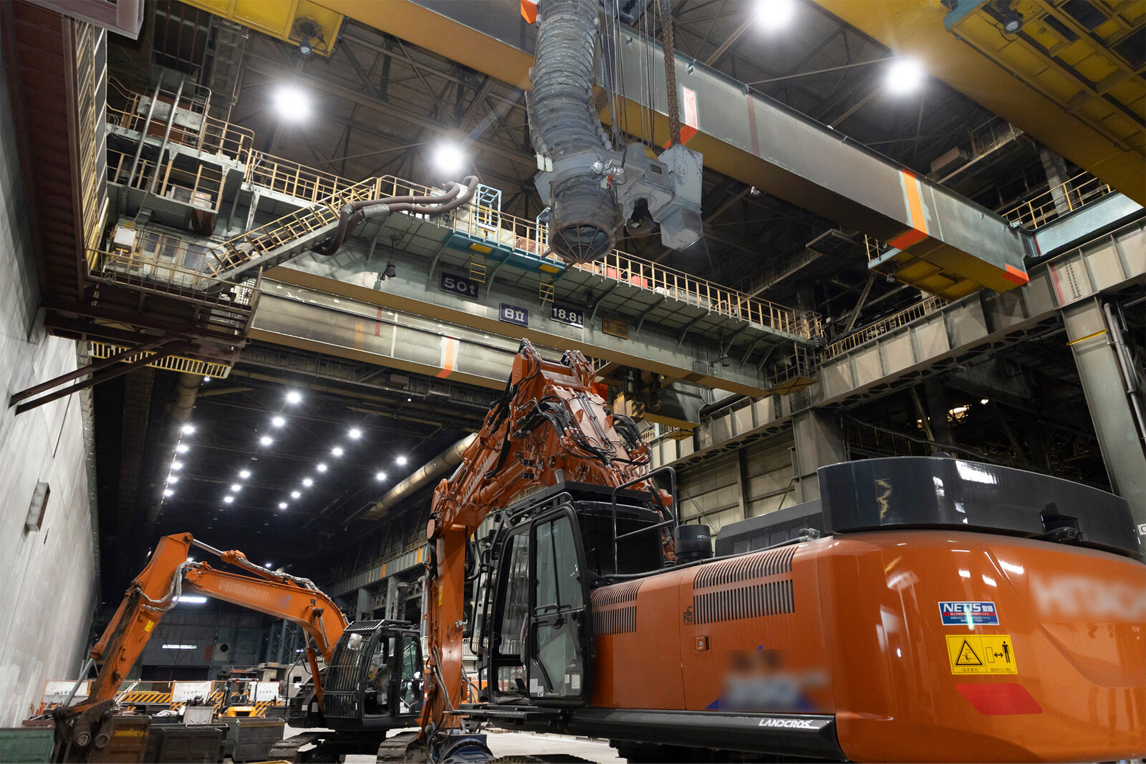 上图为现在铸造线正在被拆除的最后一座厂房。此处空间极为广阔,是名副其实的宏大场地。
这座厂房,曾经层层堆积着砂型铸造的砂砾与粉尘。如今墙壁与内部设备已被尽数拆除,变为一座只剩铁骨梁柱裸露在外的空壳空间。他们修复漏雨的屋顶,将图纸上早已不复存在的旧管道与金属框架逐一挖掘出来,细细剥去半个世纪的积垢。
这座厂房作为电池工厂投入运转,已是开工大约3年之后的事。
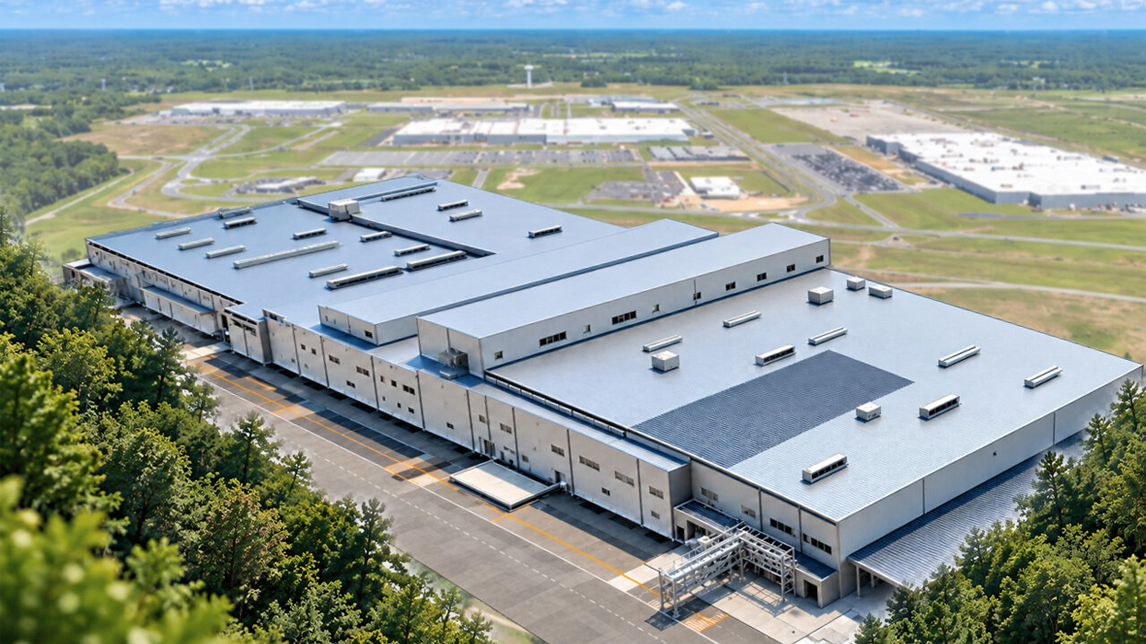
 上图为电池工厂的外观示意图。
焕然一新的厂房内部,是与铸造现场截然相反、要求极高精密管理的世界。作为管理基准的异物尺寸是数十微米,大约是人头发粗细的一半。
室内温度和湿度都必须严格保持恒定,因为喝水会扰乱湿度,所以作业中连水都不能喝。身穿防尘服、戴着口罩的员工,彼此从外表上很难分辨谁是谁。如此一来,电池工厂对员工的要求也出现了巨大转变。
佐相刚工长于1990年入职,深耕铝铸造领域35年有余,专事气缸盖制造。2023年底,上司告知他:“明年请你去电池工厂。”
佐相工长
我只做过铸造方面的工作,而且连人际关系都要从零开始建立,老实说,我心里也有不安。但既然上面说“去做”,那就去做,仅此而已,我没有犹豫。我想,从全公司聚集来的每一个人,都一样在面对挑战。
应该学习的对象,果然还是PPES的姬路工厂。一开始我们是以出差的形式前往,花了大约半年时间才终于融入一线。2024年5月起转为10个月的借调,佐相工长和另一位工长仅2人,就承担起照顾100多名借调人员的职责。
佐相工长
一开始,我连该做什么都不知道,真的是身处客场的处境。到头来,最重要的还是人际关系。仅凭一句“请教我”,没人会理你。一起流汗、一起烦恼、一起解决问题,在这个过程中,信任才会一点点积累。
另一方面,铸造技能本身也有与电池制造直接相通的场景。来自全球电池推进部(现全球电池生技部)的土屋宪司CPL(项目总负责人)在学生时代就致力于研究电池,进入丰田以来一直从事电池设计和生产技术相关的工作,统管着明知、下山(电池)两座工厂的生产技术。他举了一个例子。
土屋CPL
电池制造中有一道工序叫作“涂布”,即在金属箔上以一百多微米的薄度涂覆材料。因此,使用的夹具也必须以微米为单位进行精度组装。如果技能掌握不够充分,无论重新来多少次都会偏离目标精度。
铸造中也有精密组装模具的工序。当然,作业本身与电池截然不同,但相对于基准定盘、以微米为单位对齐零件——这指尖的感觉没有变。干过铸造的人,在电池夹具上也能精准达到所需精度。
制造对象乍看迥异,但拆解到基础技术层面,匠人的技艺竟有如此多的相通之处。
2020年作为短期合同工在明知工厂开始工作,并于2024年成为正式员工的藤村纱妃,一直在铸造部从事气缸盖制造工作。2025年7月,因为铸造线停产,她主动希望被调到电池部门。
藤村
在铸造部的时候,我净是从经验丰富的前辈那里学习,但在电池工厂,大家都是初学者。正因为如此,我想和大家一起解决问题,也希望通过把自己在铸造中学到的知识分享出去,来促进成长。
据说刚被分配到那里后,生产线不能如愿运转,设备怎么动也搞不太清楚,她每天要捧着作业操作要点手册反复琢磨。即便如此,藤村女士也找到了与在从事铸造时不同的工作价值。在铸造部门制造的发动机零件,完成后大多不知道会被搭载到哪辆车上。
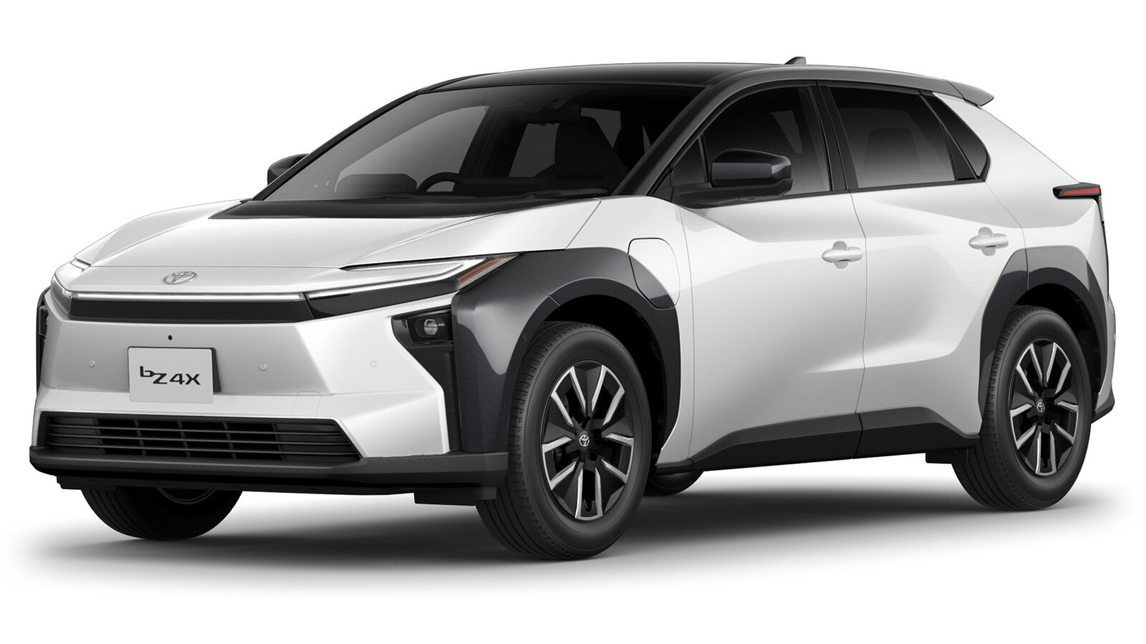 上图为搭载着明知工厂制造的电池的丰田BEV——“bZ4X”。
但如果是电池,在街上看到丰田的BEV时,就能切实感到“它的电池有一部分是我做的”。能这样对周围人说,成了她现在的动力。
明知工厂要转型为电池工厂,最大的难关之一就是“工作方式”本身。曾参与明知、下山工厂电池生产启动事项的全球电池制造部前部长大久保淳郎,这样描述电池制造的特殊之处。
大久保前部长
电池类似一种“生鲜品”。我们处理的是会随时间产生变化的材料,而且一旦开始加工,中途就不能停止。正因如此,丰田才第一次下定决心,让生产线连周六周日都运转起来。
但这是一个颠覆丰田多年常识的决定——长期以来,丰田的工作方式都以周一到周五运转为前提。大久保等人与负责协商工作规则的工会,花了一年多反复谈判。
在落实到一线的过程中,改善也不断积累。同部门负责电池制造准备室人才接收工作的藤田贡副厂长说,基于派往姬路工厂的成员反馈的11小时劳动负荷的问题,重新调整了工作制度体系本身。
藤田副厂长
PPES姬路工厂每班11小时,而丰田基本是每班8小时左右。考虑到11小时毕竟太长了,于是重新编成每班8小时的3班倒轮换班制,由负责中间时段的人对前后班次进行支援。
如今,以课长为中心调整工作时间,使一班和二班之间能做好交接——这类来自一线的改善也在不断产生。该怎么改,大家正边想边推进。
然而,需要争取理解的对象并不只有工会。如前所述,明知工厂的电池团队是一支从公司各个地方招募人员组成的混合团队。要让各工厂愿意派出员工到新的工作体系中工作,也离不开各工厂的理解。想起当初奔走于各工厂、反复沟通的日子,大久保前部长感慨万千。
大久保前部长
有一段时间,传出去的主要是“好像周六周日不能休息”这样的印象,而且这种印象一度占了上风。即便如此,我还是走访各个工厂,反复向大家说明,这也是一种可以自主选择的工作方式。真正开始工作后,从问卷反馈来看,认为“这种工作制度也不错”的声音,反而比预想中多得多。
实际按照这套新工作制度工作的,正是佐相工长和藤村等人。他们采用的是“轮换班制”,在早班、中班、晚班三个班次之间依次轮换,每个班次连续工作4天、休息2天。记者进行采访的这一天,恰好是两人这一轮工作周期的最后一天。
“恐怕已经回不去一周工作5天的生活了。感觉很多人都觉得,平日里可以外出或者去吃饭,是这种工作制度的一大好处。”(佐相工长)
“我也喜欢一个人出门,所以平日能出去买东西,对我来说很方便。反倒是连续工作5天,现在让我觉得更辛苦。”(藤村)
 电池生产线上,防尘服、口罩、防护眼镜等都是必不可少的防护装备。右为佐相工长,左为藤村
这支由下山工厂、衣浦工厂、上乡工厂等公司各处汇聚而来的混合团队,最初只是大久保前部长手下约24人的小组,如今已发展到近800人。在团队急速扩大的过程中,将大家凝聚起来的,是一种跨越各自出身工厂界限、共同分享的危机感——“如果继续这样下去,可能连我们自己要造的东西都没有了”。
大久保前部长
我们真正应该竞争的对手,并不是PPES或丰田电池。真正需要我们面对的,是海外大型供应商。我们要在全球市场上展开竞争,也必须团结起来共同应对。我认为,这就是我们的使命。
在团队建设的一线,主动担起“照顾大家”这一角色的,是藤田次长。他通过一次次面谈,倾听并了解每一位员工在陌生工作环境中的不安。
藤田次长
开朗、快乐、有活力。这是我平时一直提醒自己要做到的。但在电池生产一线,要做到这一点并不容易。戴上防护眼镜和口罩后,连彼此的表情都很难看清。而且我们实行三班倒的轮换班制,不同班次之间本来就很少有机会碰面。
所以,我想把工厂用地内池塘边的区域整修一下,打造一个大家可以聚在一起的地方。到了秋天,还想组织挖红薯,让大家一起分享。尤其是在电池生产一线,大家本来就很少有机会聚在一起,所以我想创造更多这样的机会。
如今的明知工厂,不过是电池工厂历史漫长篇章的序章。关于明知工厂所肩负的意义,土屋CPL如此说道。
土屋CPL
如果单看成本竞争力,把生产交给集团公司或合作公司,或许确实存在更有利的一面。但无论是铸造、发动机还是整车,丰田制造的优势始终在于,在生产一线不断积累改善,持续以更低的成本、更高的效率制造更好的产品。
混合原料、加热、取出后加工,再进行封装。如果拆解到具体的要素技术层面,就会发现,铸造和电池的基本流程并没有改变。如果把这种持续改善的力量也投入到电池制造中,就应该能够创造出价值更高的电池,以及前所未有的制造技术。正因如此,我相信坚持内部生产具有重要意义。
大久保前部长
公司内部有一个记录公司历史的区域,名为“DNA传承馆”。那里陈列着丰田自动织机诞生汽车部那段创业时期的照片。真希望50年后,那里也能陈列着我们这些参与电池事业的伙伴们的照片啊。“正因为有过那段经历,才有今天的我们。”如果大家能够这样想,那么我们参与这项工作也就有了意义。
对于大久保将如今的电池事业比作丰田自动织机诞生汽车部的创业时期这一看法,高桥厂长也深有共鸣。
高桥厂长
PPES和丰田电池都比我们更早开始生产电池,有很多地方值得我们向他们学习。不过,丰田的优势,就是拥有解决产线问题并持续改善的能力。
如何将这些优势融入其中,打造出更好的产线。那种感觉,确实与创业之初非常相似。丰田真正的力量,就在于在那里工作的人所拥有的力量本身。即使面对艰苦的工作,也始终保持改善的意识——这是丰田独有的特质。我认为,这并不是一朝一夕能够形成的。
从粉尘飞扬的铸造工厂,到以微米为单位管理的净室。1973年,明知工厂诞生于应对“公害”这一社会课题的时代,如今又正面对电动化这一新时代的课题。制造的产品虽然发生了变化,但培育人才、不断磨炼技艺的文化,将继续传承至下一个半世纪。