
欢迎您的参与
您已提交成功!


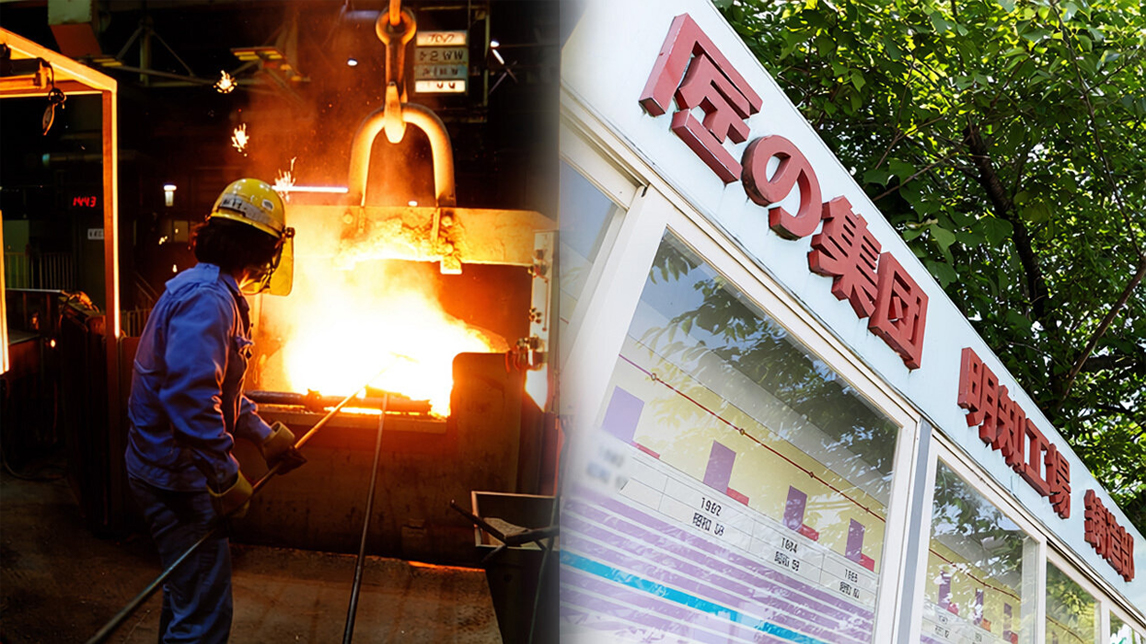
1973年,爱知县三好市的农村地区,一座丰田的铸造工厂诞生。当时,汽车社会正快速发展,而公害*问题也日益成为严重的社会课题。
*译注:公害是指由人类活动产生的环境污染和破坏,对公众健康、安全及生活环境造成的社会性危害。
丰田汽车的铸造零部件生产,可追溯至1938年开始运营的总部工厂。然而,进入20世纪60年代后半期,随着汽车需求急速扩大,如何确保铸造零部件的稳定供应成为重要经营课题。同时,总部铸造工厂也逐渐老化。
铸造,是将熔化后的金属浇入由砂制成的模具中,待其凝固后破坏模具并取出产品。在拆模、落砂等工序中,细小砂粒和粉尘容易飞扬,因此粉尘控制一直是铸造工厂无法回避的重要课题。
恰逢1970年,环境问题成为社会焦点,乃至第64届国会都被称为了“公害国会”,《公害对策基本法》也在这一时期进行了根本性修订。工业化快速发展带来的大气污染、水质污染被视为严重社会问题,新建工厂也被要求积极采取相应措施。
1971年3月,丰田从爱知县取得了位于三好町、已作为内陆工业用地完成开发的一块土地,将其作为新的铸造基地。同年5月,“明知工厂建设委员会”成立;6月,丰田与三好町签订公害防止协定,以建设“无公害工厂”为目标的厂房建设正式启动。就这样,明知工厂在“建设一座不产生粉尘、不产生噪音的工厂”这一对当地的承诺中诞生,成为丰田的第7座工厂。
 1973年,竣工时的明知工厂
1973年2月,动力设备建成;6月,第1铸造工厂竣工,明知工厂正式开始运营。工厂建设提出的三大方针是“良好的作业环境”“充分的公害对策”以及“高生产效率”。彻底革新传统铸造工厂的形态,打造一座面向未来、具有开创意义的工厂——这正是明知工厂肩负的使命。
当时,许多铸造工厂普遍采用被称为“锯齿形屋顶”的结构,即在屋顶上方设置开放式窗户。与此不同,明知工厂采用的是屋顶平整、没有窗户的所谓“平屋顶无窗式”结构。这是丰田工厂首次采用这种设计。
籏寿在1982年入职后,曾历经明知铸造部、工务部环境设备维护管理与改善工作,并在工厂环境技术部(现工厂·环境生产技术部)参与ISO认证取得工作。围绕明知工厂的创新之处,他作出如下说明。
籏

由于所有排气都会经过集尘设备过滤后再排放到外部,因此原则上不会有粉尘排出。空调方面,也没有采用传统的局部空调,而是采用了当时十分少见的“整体空调”系统,即对整栋厂房进行空气调节。
通过在厂房内集中配置集尘设备和除臭装置,并将工厂内部控制为负压状态,力求实现即使打开大门,粉尘也不会向外泄漏的结构。
1973年开始运营的明知工厂,在1977年又建成了第2铸造工厂,强化了气缸体专用产线以及小型零部件用铸铁产线。随着明知工厂产能提升,同年2月,总部铸造工厂完成使命并关闭。1981年7月,第3铸造工厂开始运营,铝制零部件气缸盖的生产体制进一步得到强化。
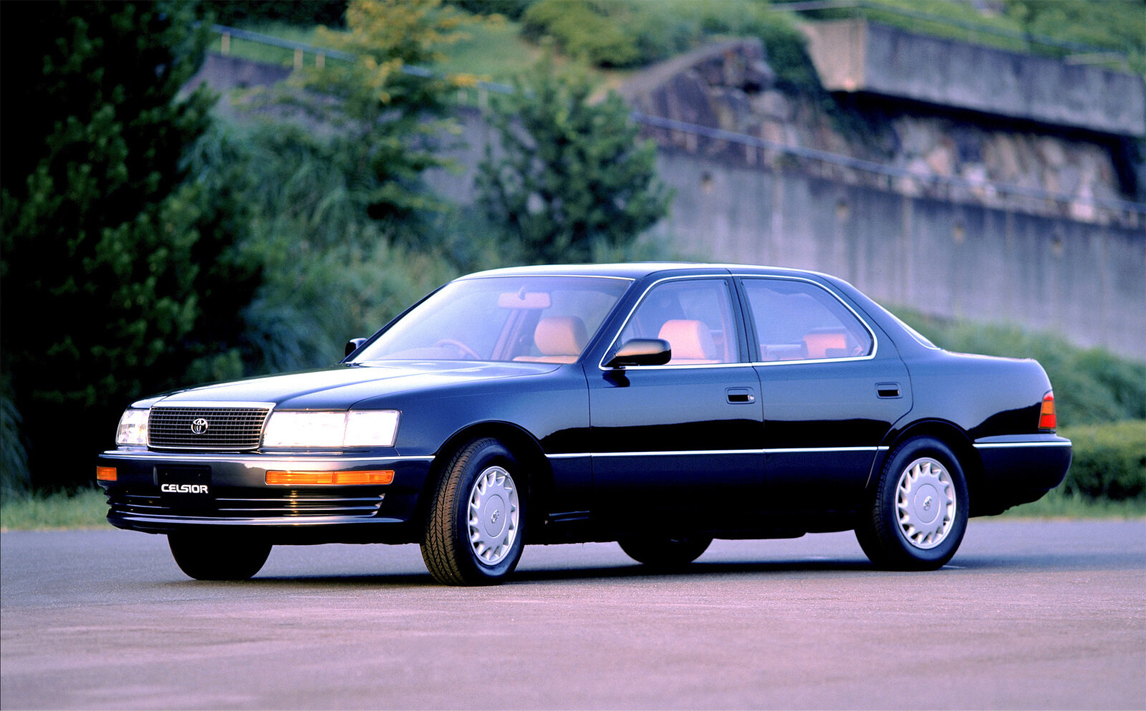 1989年发售的初代CELSIOR
1989年举行奠基仪式的机械工厂,自翌年起各条产线陆续启动,并于1992年完成全部厂房建设。用于CELSIOR的转向柱、皇冠 玛捷斯塔(CROWN MAJESTA)以及Mark II车桥等零部件的加工与组装产线投入运行,明知工厂也逐渐成为丰田单元工厂体系中的重要存在。
1977年入职、后曾担任铸造部长的退休员工村井茂,回忆起明知工厂的鼎盛时期时这样说道。
村井
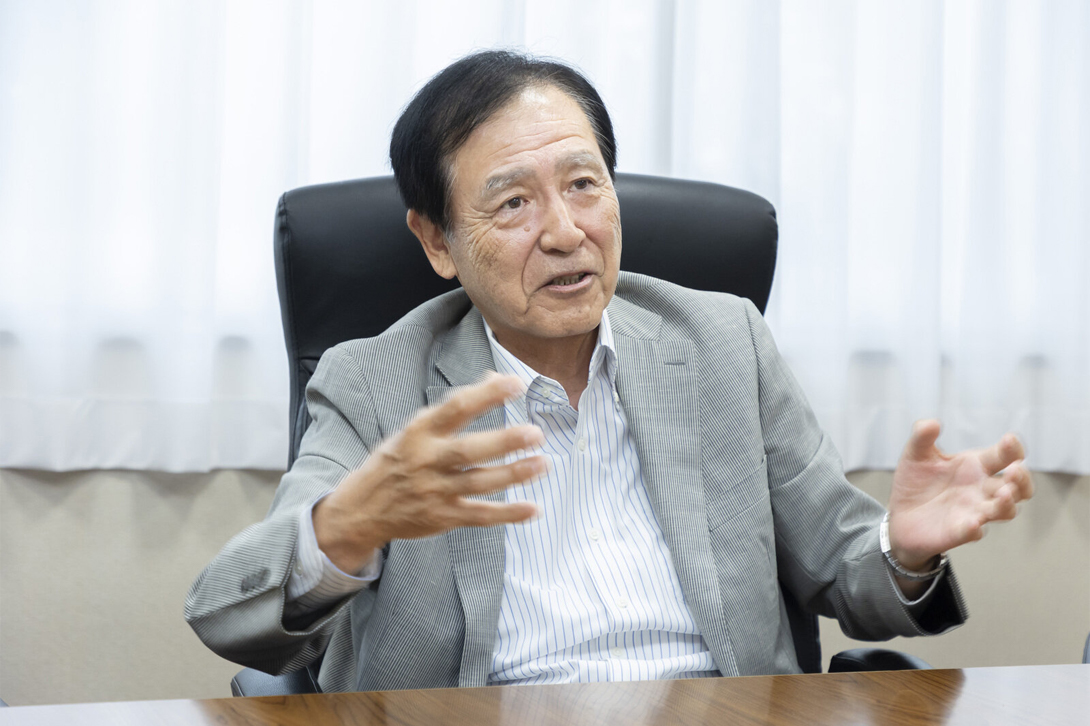
大约是1990年前后的事情,当时这里是世界最大规模的铸造工厂之一,月产气缸体、差速器壳等大大小小各种零部件达1.3万吨。那时候,整座工厂都充满了活力。
1975年入职、作为村井先生的下属长期专注于铸造领域的原铸造部课长小柳克荣,也印证了当时的规模。
小柳
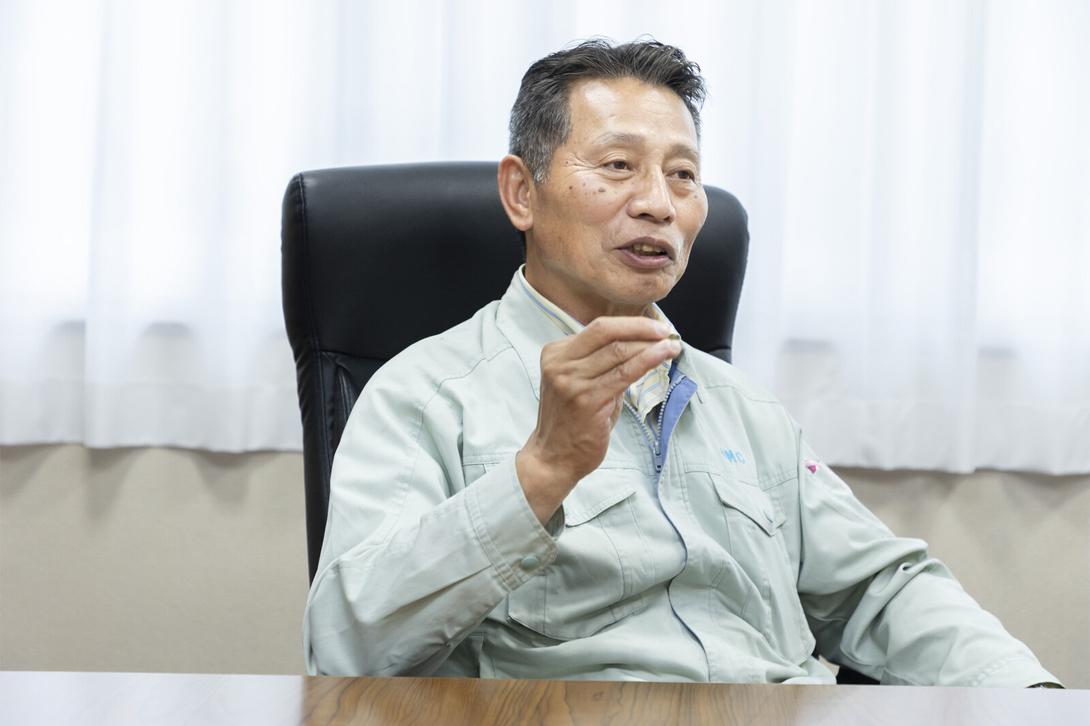
我刚开始在明知工厂工作的时候,那里还只有第1铸造工厂的厂房。但到了全盛时期,第1铸造工厂有4条、第2铸造工厂有5条,合计9条铸铁产线投入运行。看到工厂发展到这样的规模,心中感慨万千。
虽然明知工厂以“无公害工厂”为目标诞生,但受限于当时集尘设备的性能,工厂内部的粉尘环境与如今相比仍存在很大差异。1990年入职后即被分配到明知工厂、如今担任厂长的高桥一彰,回顾当时的一线,这样说道。
高桥厂长
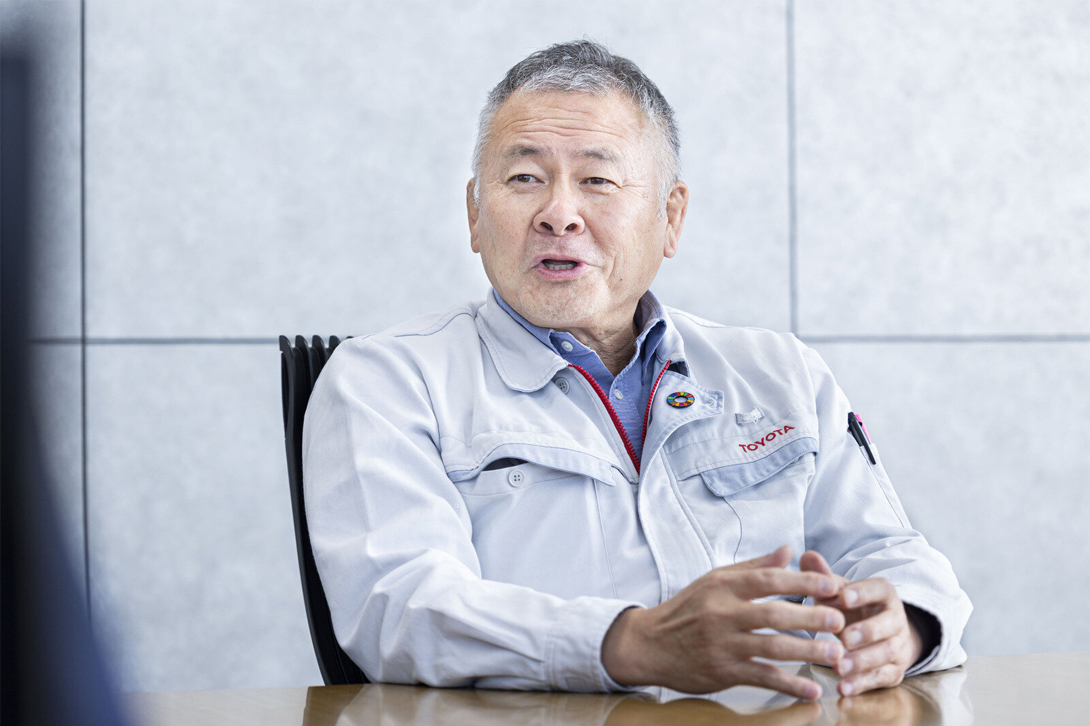
刚大学毕业进入公司时,说实话,明知工厂的铸造环境让我感到震惊。当时的一线,连鼻腔内部都会变黑、头发也会变得粗糙。当时给我的第一印象是:能在这里工作的人,真的很了不起。
当时,在1400℃的熔解炉旁,需要进行一项名为“除渣”的作业,以去除其中的杂质。工作人员使用铁棒,通过手工作业将杂质刮出。据说,这项工作在夏季酷热难耐,常常让人汗流浃背。一线人员必须补充水分,而且为补充盐分,盐和梅干也不可缺少。
在安全管理方面,那个年代也有着如今难以想象的严格要求。由于当时的安全管理体系还不像今天这样完善,稍有松懈,就可能遭到前辈严厉斥责。不过,高桥厂长回忆道:“说来也很不可思议,在一个每天都要面对1400℃熔融铁水的工作环境里,人与人之间的关系却非常温暖。现在回过头来看,我还是能深深感受到大家彼此照应、相互关照的那份情谊。”
在明知工厂的发展历程中,1998年至2001年开展的“无口罩活动”是最大的转折点。
气缸体制造过程中,有一道名为“喷丸清理”的工序,即向铸造后的零部件喷射细小钢丸,去除附着在表面的砂型砂粒。为了防止钢丸和砂粒向外飞散,设备被密闭式围罩包覆。但村井和小柳回忆道,这种结构却意外带来了另一个问题。
“一旦围起来,里面就看不见了。工作人员只能在堆积严重的砂堆中作业,设备也容易老化,故障也很多。给一线员工增加了不少负担。”(村井)
“围起来的里面,真的非常脏。砂子堆积如山,喷丸颗粒散落得到处都是。就连地下约6米深的坑里,也堆满了砂子和喷丸颗粒,简直就像一片沙漠。”(小柳)由于长期处于人们视线之外,安全管理也难以顾及,这里逐渐成了一个鲜有人问津的“角落”。据说,当时即便安全护栏被拆掉,也没有人察觉,甚至连负责管理的人都未能及时发现。
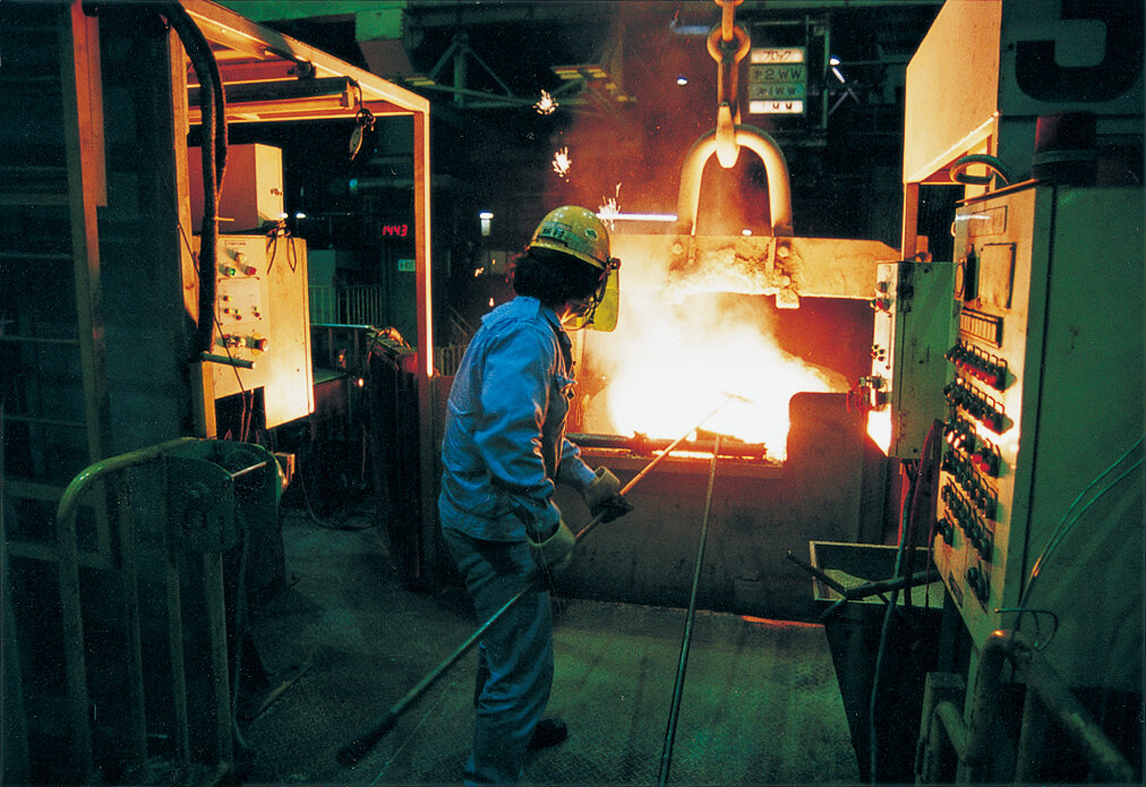 铸造工厂一线(2003年拍摄)
亲眼目睹这一状况后,村井下定决心:“把围挡之类的东西都拆掉吧。”就这样,他们以一线员工的QC(质量管理)小组为基础,发起了一项活动。目的很简单:让工厂里不戴防尘口罩也能正常工作。这项活动通称“无口罩活动”。
活动分三年推进。第一年,铸造部全体员工一起动手,彻底打扫工作一线。他们钻到平时不会去的设备后面,沾满沙尘和汗水,把每个角落都擦得干干净净。第二年,团队开始从源头上抑制粉尘。当时预算不够,他们就靠一线智慧想办法解决。
村井
当时,中空板这种新材料刚刚问世。我们自己用美工刀把它裁开,做成防止粉尘在车间内扩散的斜槽和盖板。确认有效后,再逐步改用铁板等永久性对策。
第三年,正式的永久性对策全面铺开。其中最具象征意义的成果,是一个来自一线的创意:为搬运熔汤(熔化的铁水)的桥式起重机(天车)本身加装集尘器和管道。道理很简单——如果等粉尘飘散到整个厂房,再用天花板上的设备去吸,根本吸不干净,达不到不戴口罩也能作业的清洁程度。所以,不如在粉尘刚产生时就把它吸走,也就是从源头治理。
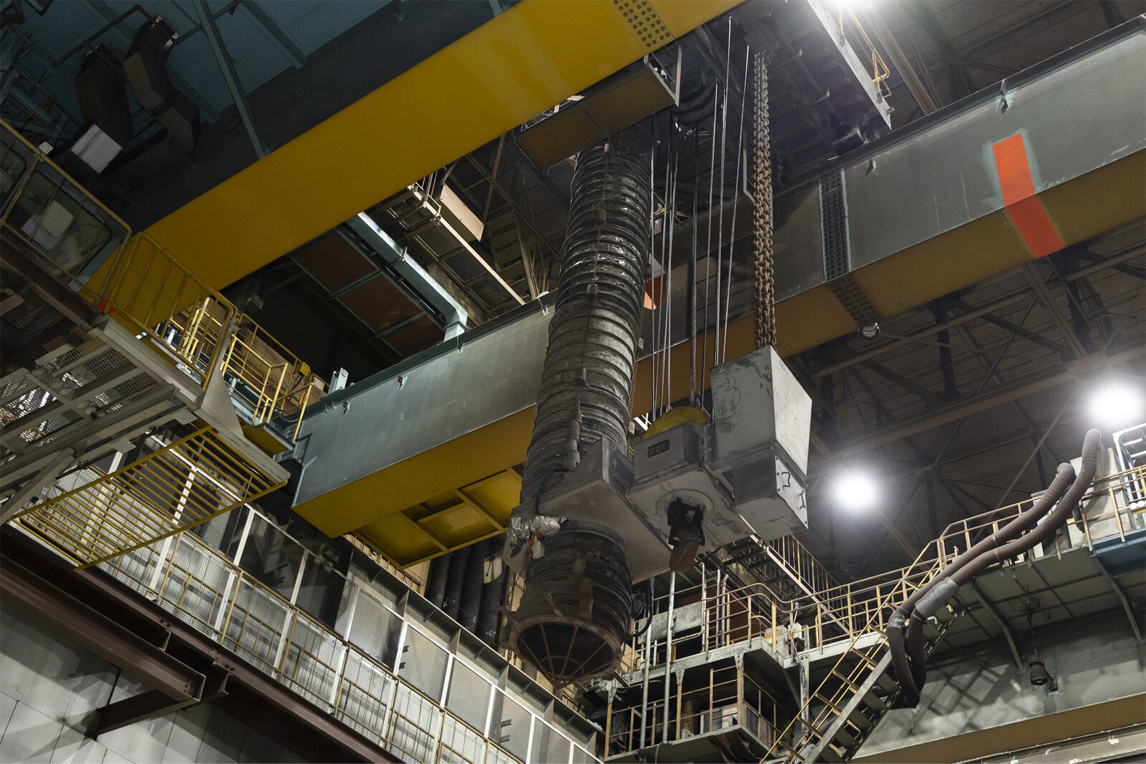 上图为正在拆除铸造线的厂房内部照片。图中那段类似波纹软管的装置,是曾架设于熔汤天车上的管道残迹。
这项发明获得了经济产业省经济产业局局长奖。支撑这项活动的,正是被视为丰田生产方式原点的“尊重人性”思想。村井回顾说:“人是有头脑、会思考的。在一线工作的人最清楚问题出在哪里,也最清楚该怎么解决。必须发挥这种智慧,才能让一线变得更强。”
村井还定下了“不犹豫,先停下”“用完的东西放回原处”“走步行通道,正确佩戴防护用品”这三条“清爽职场原则”,并要求大家作为工作指令严格执行。其中第一条“先停下”的意思是:一旦出现问题,要毫不犹豫地停止生产线。据说,即使铸造线如今已经关停,这条原则仍在后辈中口口相传。
2001年底,明知工厂的粉尘浓度降至0.2mg/m³以下,基本实现了“无口罩”目标。这相当于:在一个普通学校体育馆大小(约5000立方米)的空间里,把所有粉尘都收集起来,重量也仅相当于一枚1日元硬币。即便与当时的管理标准相比,这也是极低的水平。
随着改善“脏”和“危险”问题的措施不断推进,一线员工的意识也逐步发生了变化。与此同时,明知工厂还面临着另一道课题:“辛苦”。1983年入职,长期从事设备保全与制造准备工作,隶属于制造技术部的主管鹿岛利夫表示,“辛苦”的根源在于铸造零件的重量。
铸造的最终检查全部要靠目视完成,而处理的零件又都是铁制品,轻的5公斤,重的超过20公斤。当时丰田内部规定,作业中单人可搬运的重量上限为女性12公斤、男性不到20公斤。但即便如此,一天要搬起几百个铸件,负担依然不轻。
于是,明知工厂自己定下了一个标准:7公斤以上的零件不徒手搬。然而,当时处理的零件中,一半以上都超过了7公斤。
鹿岛主管

要做到不搬7公斤以上的零件,无非三种方式:要么用机器人替代人工作业;要么用升降机等设备辅助;要么不抬起来,改成滑动。10公斤的零件,滑着推只需要两三公斤的力。我们就是照着这个思路,一点点改善过来的。
鹿岛主管回顾说,在设备改善中,机器人自动化曾遇到很大困难。有些作业,人看一眼就能瞬间判断,机器人却要靠摄像头识别和运算,很费时间。
即便如此,进入2000年代后,抓取软件的精度不断提高;到2010年代,机器人已经能够自动取出随意堆放的铸造零件。类似改善不断积累,据说从铸造到最终出货,已有近九成工序实现了自动化。
 铝铸造生产线上,用于提升重物的抬升装置至今仍在使用。
随着作业负荷的减轻,女性在明知工厂的工作方式也发生了变化。鹿岛主管表示,女性最初从操作抬升装置等不费力的岗位起步,后来逐渐有了更多作为多技能工大显身手的机会。曾经男性居多的一线,如今女性的身影已屡见不鲜。
明知工厂建厂之初,是以“无窗厂房”为目标,但如前所述,初期的集尘设备性能不稳定,无法完全抑制粉尘。
村井
集尘设备和脱臭设备虽然都按足够高的标准进行设置,但效果并没有达到预期。员工停车场的车上,有时会附着铁粉。
丰诚工业是一家在工厂附近设有事务所的协作企业,同时负责集尘器和脱臭装置的维护。自1973年11月成立以来,该公司一直与明知工厂同行。社长伊藤正彦和役员伊藤博文都曾担任过当地明知下区的区长,始终站在居民的立场上关注着工厂。伊藤社长这样回顾当时的情形。
伊藤社长
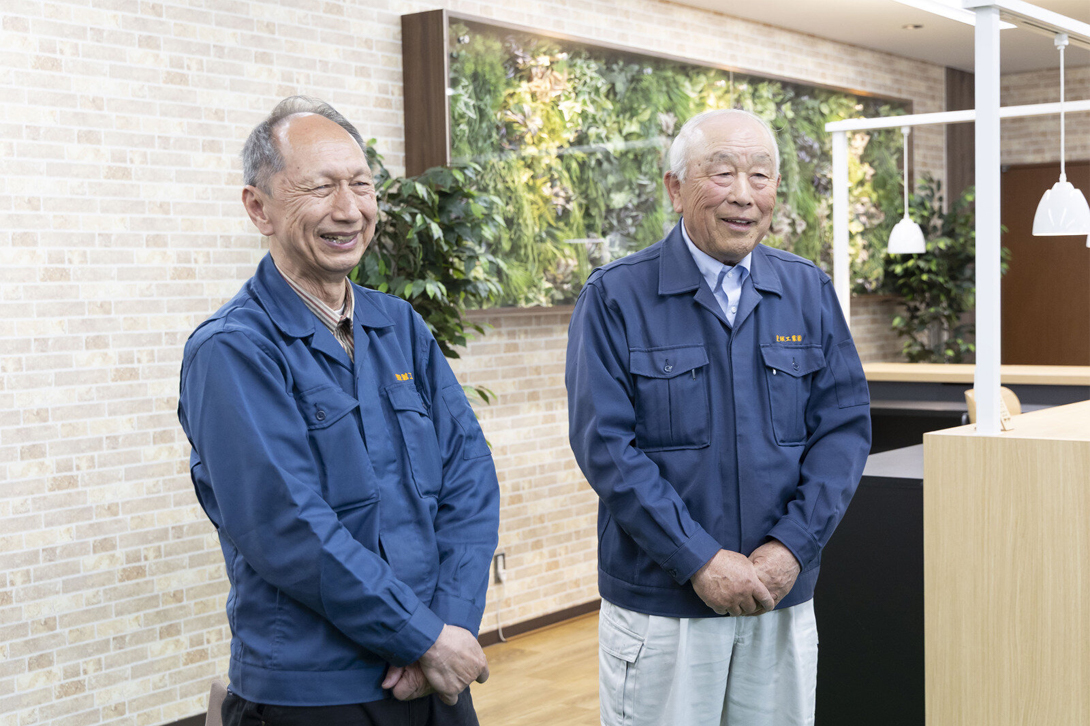 上图为丰诚工业的社长伊藤正彦(左)与役员伊藤博文。
偶尔我们公司的停车场上会积起一层粉尘。一刮北风,粉尘就会乘风从工厂那边飘到我们办公室来。
四十多年来,始终在一线直面这些问题的,是在明知工厂长期负责环境对策的籏。
籏
每收到“衣物被弄脏”、“农作物受影响”之类的投诉,我都会登门说明、赔礼道歉。技术上最难的地方在于,即便发生粉尘泄漏,也很难立刻查明原因。最终,我们把发电站使用的高性能监测仪装到了集尘器的烟囱上,实施全天候监控。过滤器性能的提升,加上监测设备的升级,是一个重要的转折点。
如何不给地区居民添麻烦,是我们始终要面对的课题。无论生产什么,这一点都不会改变。
1985年,由地区居民、行政部门和工厂三方组成的“地区环境保护联络协议会”正式成立。籏本人也和居民代表一起,定期在工厂周边对粉尘、臭气、噪声和振动进行定点监测,公布结果,并不断交换意见。
这些持续而扎实的改善终于结出了果实。1998年,工厂获得了环境管理体系国际标准“ISO14001”的外部认证,此后对地区的负面影响和投诉一直保持为零。曾作为居民代表参加联络协议会的伊藤社长如此说道。
伊藤社长
只要通报一声,负责人就会立刻赶来处理。联络协议会本身的存在,就让大家对工厂多了一份信任。这家工厂给人的印象是:出了事能找到人、有人来管。
明知工厂的地区贡献活动至今仍在以各种形式延续:接待当地小学生参观工厂;组织志愿者在工厂周边水渠沿线清除外来入侵物种剑叶金鸡菊;新冠疫情期间,工厂员工还回收再利用了橄榄球队“Verblitz*”队员的队服,手工改缝成口罩,免费分发给当地居民。
*丰田汽车旗下的橄榄球队,选手同时是丰田汽车员工,在明知工厂任职。


随着时代变迁,明知工厂的铸造部门迎来了巨大变化。进入2000年代后,单元生产的集中与重组,即所谓的“集中整合”不断推进,生产线逐渐被移交给集团企业和合作公司,规模不断缩小。
长期以来为铸铁生产线持续输送熔铁的化铁炉——“冲天炉”,也在2010年完成了它的使命。在停炉仪式上,参与者之间相互立誓:“即使冲天炉之火熄灭,明知铸造之火也要继续燃烧。”
正如这句话所言,铸铁生产线本身持续运转了近半个世纪,一直支撑着明知工厂的铸造工作。然后到了2025年,明知工厂最后一条铸铁生产线迎来了关停,这是明知工厂铸铁之火熄灭的瞬间。
 上图为铸铁生产线关停仪式的场景(2025年)。
关停仪式上,当时带领大家坚持到最后的课长,对村井先生这样说道:“我们努力让最后一天,以最完美的状态收尾。”
村井先生听到这句话,深切感慨道:自无口罩活动举办以来,已经过去了25年,持续打磨一线的精神依然被传承了下来。
即使铸造线的火焰熄灭,在那里培育起来的技术和精神,也正以另一种形式在一线生生不息。如今大家还能在两个运转着的一线中看到这份技术与精神。
20世纪90年代初,原本分散在堤工厂、三好工厂、元町工厂等各据点的差速器生产线被集中到明知工厂,此后30多年专门承担差速器制造工作的就是第1DL(驱动生产线)制造部。
不过,2023年前后,为强化驱动生产线业务的竞争力,差速器生产线被重新集中到三好工厂。留在明知工厂的,只有需要大扭矩的部分车型专用生产线,如LAND CRUISER250等。
山本胜巳课长于1991年入职,负责组装;川冈己由工长于1992年入职,负责加工。多年来,两人分别支撑起差速器制造的两大核心环节,在相互切磋中不断积累各自的职业经验。
差速器是调节左右车轮转速差的重要驱动部件,精度上哪怕只有些许偏差,也可能引发异响等问题。川冈己由工长解释说,在制造它的过程中,齿轮加工尤其需要高超的技能。
川冈工长

差速器的齿轮是弯曲的,加工方法很复杂。过去,这是非常需要“手感与诀窍”的工作,要一边用专用的测量器,一边用千分表确认尺寸并调整,靠感觉来进行。要想独当一面大约需要3年的时间。
随着时代发展,数字化不断推进,NC加工机的引入让工作轻松了不少。可即便如此,传统的“手感与诀窍作业”仍旧被传承了下来,已成为如今第1DL制造部的文化。
近年来,以混合动力车(HEV)为首的电动化不断推进,明知工厂负责的差速器种类也大幅缩减。到了2026年,差速器生产线完成使命,设备原样移交给合作公司JTEKT GEAR SYSTEMS CORPORATION(捷太格特齿轮系统公司),迎来了一个重大节点。在这次移交中,山本课长等人提出的目标,是送出“史上最好的生产线”。
山本课长
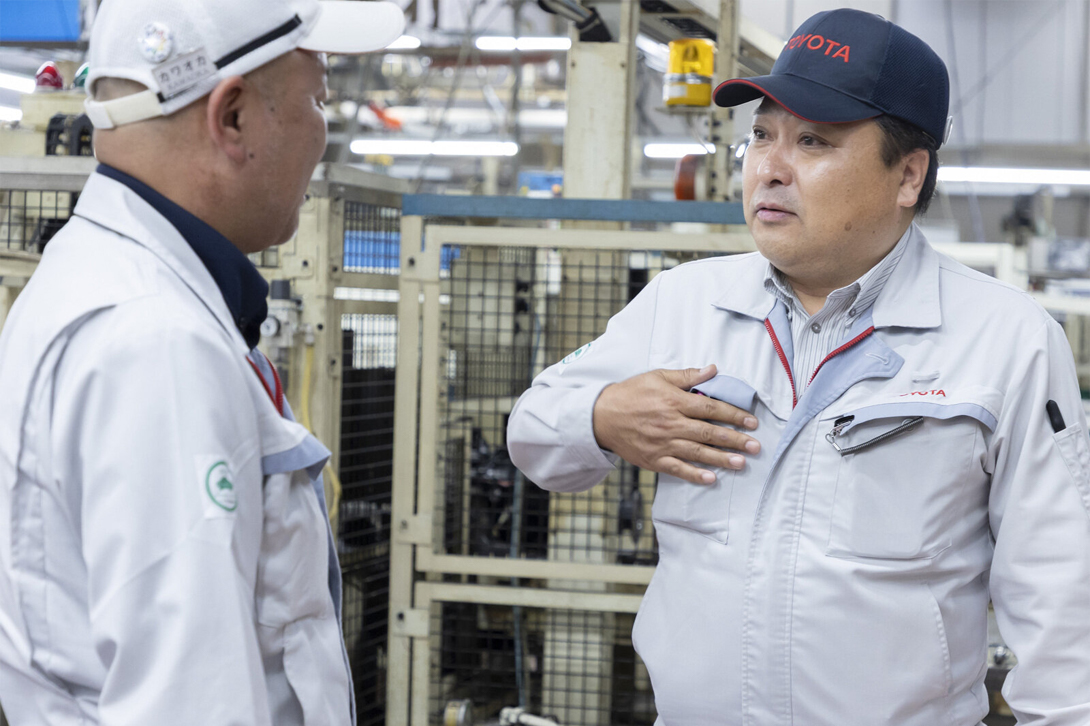
为了将设备移交给捷太格特齿轮系统公司,我们正努力打造一条比以往更少停线、更少故障、更加整洁的生产线。良品率已达成98%,但剩余那2%始终很难。哪怕只提高1%也好,我们想交出一条前所未有的、传承了我们DNA的生产线。
明知工厂的生产线面临设备老化这一难题,我们得一边反复维护、不让它坏,一边把人的水平和生产线的产出都提上去。说到底,最重要的还是育人。
正因为这是自己亲手反复改善、培育起来的生产线,所以也会有不舍。但直到托付给下一个负责人的那一刻之前,他们都不打算停下改善的脚步。川冈工长站在生产线前这样说道:“改善到最后一刻也不会停止。通过改善,能学到很多东西。在这其中获得的知识和经验,去了下一个职场也一定会发挥作用。”
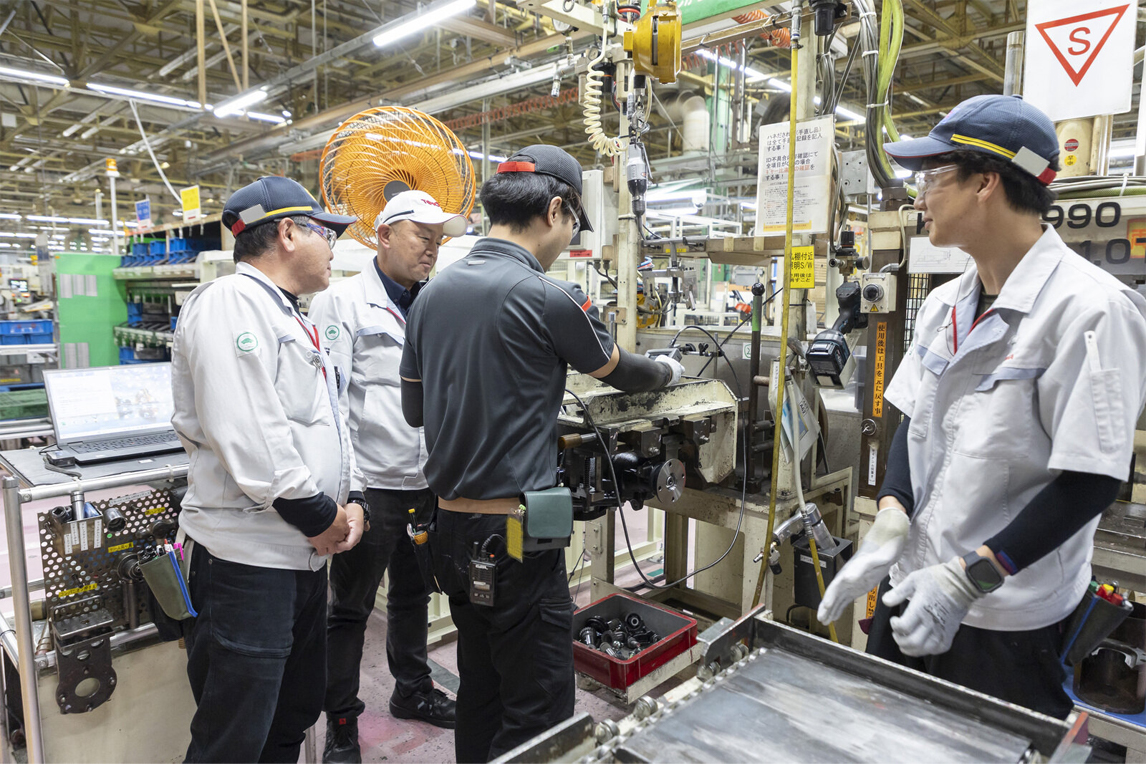 目前,差速器生产线一边迎接捷太格特齿轮系统公司的工作人员,一边朝着“史上最好的生产线”推进改善。
另有一个一线,至今延续着明知工厂的铸造技艺。那就是在从铸造向电池生产转型过程中,唯一留存下来的铝铸造部门——“GR铸造课”。
隶属GR铸造课的西山利夫副课长说,这里正在制造的是象征丰田汽车运动的GR GT的零件。
西山副课长

我们负责制造的是V8发动机的缸体和缸盖,以及车身用的总计9个铝部件。通过这9个部件,构成车架。
满足赛车精度要求的铸造,靠的是一种叫“涂型”的匠人技艺。该工序是在模具表面喷涂陶瓷涂料,防止熔汤与模具粘连。膜厚需在100至260微米左右,但一次喷太厚会造成产品不合格,所以必须每次30至40微米地层层涂覆。
在GR GT的零件研发过程中,他们还挑战了颠覆以往常识的新工艺。气缸盖的燃烧室部分是左右发动机性能的重要部位,难点在于如何兼顾轻量化和强度。于是他们采用了“倒立低压铸造”工艺,即把通常铸造时产品的姿态上下颠倒。
西山副课长
通常的气缸盖是从产品下部注入熔汤,从上部开始凝固,因此位于下部的燃烧室部分最后凝固。最后凝固的部分组织容易变粗,强度难以保证。把它倒过来,就能让燃烧室部分最先凝固,形成高密度组织。虽然看起来只是需要倒过来而已,但这实际上非常困难。
果然,我们还是想做出好的产品。我们要把拥有的技术和知识反馈到新零件的研发中,作为团队传承给下一代。

明知工厂诞生于1973年,当时正直面公害这一社会课题。它的理念经过半个世纪,虽形态几经变化,仍在一线被代代传承。高桥工厂长对这50年作了如下总结。
高桥厂长
我觉得,明知工厂和50多年前建成时相比,似乎并没有太大变化。要顺应时代变化持续改善,要作为不断发展生产技术的研发基地,这些都没有变。不过,真正把这些做成的终究是人,而人是要通过人才培养才能成长起来的。
尽管如今即将告别铸造工厂的角色,但以人为本的态度和在一线持续磨练技艺的文化,始终未变。
在进化篇中,我们将聚焦明知工厂作为“电池工厂”所肩负的新挑战。